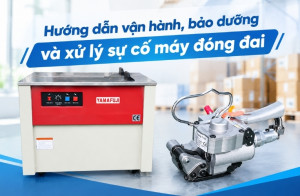
Mối Hàn Dây Đai Máy Đóng Đai Thùng Bán Tự Động Bị Bung
Mối hàn dây đai máy đóng đai thùng bán tự động bị bung, siết không chắc là do đâu? Tình trạng này có thể khiến kiện hàng dễ tuột đai, ảnh hưởng đến độ chắc chắn trong quá trình vận chuyển. Nguyên nhân thường liên quan đến nhiệt hàn, lực siết, loại dây đai hoặc thao tác vận hành. Vậy vì sao mối hàn bị bung và cách xử lý như thế nào?
Mối hàn dây đai bị bung cần được kiểm tra nhiệt độ hàn, lực siết, chất lượng dây đai và thao tác vận hành. Xác định đúng nguyên nhân và điều chỉnh phù hợp sẽ giúp mối hàn chắc hơn, hạn chế bung đai và đảm bảo hiệu quả đóng gói.
1. Mối hàn dây đai đạt chuẩn kỹ thuật là như thế nào?
Để nhận biết mối hàn dây đai có bị lỗi hay không, trước tiên chúng ta cần nắm rõ nguyên lý dính nhiệt của máy đóng đai thùng bán tự động.
Máy đóng đai thùng bán tự động sử dụng phương pháp hàn nhiệt bằng dao nhiệt. Lưỡi dao được đốt nóng sẽ xen vào giữa hai lớp dây đai nhựa PP. Khi dây đai chảy ra ở mức độ vừa đủ, dao nhiệt rút về, cụm dao ép sẽ ép chặt hai lớp dây đai lại với nhau trong một khoảng thời gian nhất định để nhựa đông đặc lại và tạo thành mối liên kết bền vững.
Tiêu chuẩn mối hàn đạt chất lượng:
- Độ bám dính chắc chắn: Hai lớp dây đai kết dính hoàn toàn trên diện tích tiếp xúc, không bị bong tróc khi chịu lực xé ngang hay lực siết.
- Hình thức mối hàn: Mép hàn chảy nhựa đều, vết hàn phẳng, không bị khét đen, không bị biến dạng quá mỏng hoặc thủng dây đai.
- Độ căn chỉnh: Hai mép dây đai đè khít lên nhau, không bị lệch mép hay xoắn đai.
Máy đóng đai thùng bán tự động sử dụng phương pháp hàn nhiệt bằng dao nhiệt. Lưỡi dao được đốt nóng sẽ xen vào giữa hai lớp dây đai nhựa PP. Khi dây đai chảy ra ở mức độ vừa đủ, dao nhiệt rút về, cụm dao ép sẽ ép chặt hai lớp dây đai lại với nhau trong một khoảng thời gian nhất định để nhựa đông đặc lại và tạo thành mối liên kết bền vững.
Tiêu chuẩn mối hàn đạt chất lượng:
- Độ bám dính chắc chắn: Hai lớp dây đai kết dính hoàn toàn trên diện tích tiếp xúc, không bị bong tróc khi chịu lực xé ngang hay lực siết.
- Hình thức mối hàn: Mép hàn chảy nhựa đều, vết hàn phẳng, không bị khét đen, không bị biến dạng quá mỏng hoặc thủng dây đai.
- Độ căn chỉnh: Hai mép dây đai đè khít lên nhau, không bị lệch mép hay xoắn đai.
2. Nguyên nhân mối hàn dây đai máy đóng đai thùng bị bung
Hiện tượng mối hàn bị bung, dính hờ hoặc bong tróc thường bắt nguồn từ sự mất cân bằng giữa 3 yếu tố: Nhiệt độ - Thời gian giữ – Lực ép cơ học. Dưới đây là nguyên nhân:
2.1. Nhiệt độ dao hàn nhiệt chưa đủ hoặc quá thấp
Khi nhiệt độ của dao nhiệt chưa đạt đến điểm nóng chảy lý tưởng của nhựa PP (thường từ 160°C - 200°C tùy chất liệu dây), bề mặt dây đai chỉ mới mềm ra mà chưa nóng chảy hoàn toàn. Kết quả là khi ép lại, hai lớp dây đai không thể hòa tan và liên kết phân tử với nhau, dẫn đến mối hàn dính hờ và bung ra ngay khi kéo nhẹ.
2.2. Thời gian giữ/đông kết mối hàn quá ngắn
Sau khi dao nhiệt rút ra, cụm dao giữa cần ép chặt hai đầu dây đai và giữ nguyên trạng thái trong một khoảng thời gian ngắn (từ 0.5 - 2 giây) để lớp nhựa nóng chảy kịp nguội và đông cứng lại. Nếu chu trình làm nguội bị cài đặt quá ngắn, dao ép nhấc lên khi nhựa còn đang ở trạng thái dẻo nóng, lực căng của đai thùng sẽ lập tức kéo bung mối hàn.
2.3. Dao hàn nhiệt bị bám bẩn, tích tụ nhựa cháy
Trong quá trình vận hành liên tục, nhựa dẻo nóng chảy kết hợp với bụi bẩn bám lại trên bề mặt lưỡi dao nhiệt tạo thành một lớp cặn cặn carbon/nhựa cháy đen cứng. Lớp cặn này đóng vai trò như một chất cách nhiệt, khiến nhiệt lượng từ dây mayso/thanh nhiệt không thể truyền hiệu quả sang dây đai, đồng thời giảm đáng kể diện tích tiếp xúc trực tiếp.
2.4. Chất lượng dây đai nhựa pp kém
Chất lượng dây đai đóng vai trò quyết định đến độ bền mối hàn. Sử dụng loại dây đai chứa quá nhiều tạp chất, bột đá hoặc nguyên liệu nhựa tái chế chất lượng kém sẽ khiến độ dính nhiệt cực kỳ thấp. Ngoài ra, dây đai có độ dày không đều, quá cứng hoặc quá mỏng cũng làm giảm hiệu quả gia nhiệt của thiết bị.
2.5. Lỗi dao ép, lệch dao hoặc lò xo đẩy yếu
Về mặt cơ khí, nếu cụm dao ép bị kẹt, trượt không hết hành trình, hoặc lò xo ép bị giãn/mòn theo thời gian, lực ép cơ học tạo ra khi hai đầu dây đai chạm nhau sẽ không đủ mạnh. Ngoài ra, nếu dao cắt và dao ép bị lệch tâm, hai mặt dây đai sẽ không đè khít lên nhau, dẫn đến diện tích tiếp xúc mối hàn bị thu hẹp đáng kể.
3. Khắc sự cố bung mối hàn dây đai máy đóng đai
Dựa trên các nguyên nhân kỹ thuật trên, người vận hành có thể tự kiểm tra và xử lý sự cố ngay tại xưởng theo 5 bước hướng dẫn dưới đây:
Bước 1: Điều chỉnh tăng nhiệt độ dao hàn phù hợp
- Thao tác: Quan sát núm điều chỉnh nhiệt độ nằm ở bảng điều khiển mặt trước hoặc bên hông máy. Vặn điều chỉnh tăng nhẹ nhiệt độ lên từng nấc một.
- Lưu ý: Sau khi chỉnh nhiệt, đợi khoảng 1 - 2 phút để thanh nhiệt đạt độ nóng ổn định rồi vận hành thử. Quan sát vết hàn: nếu đai dính chặt, vết hàn hơi chảy tràn nhẹ ra mép là đạt. Tránh vặn nhiệt quá cao gây cháy đen nhựa, bốc khói hoặc làm thủng dây.
- Lưu ý: Sau khi chỉnh nhiệt, đợi khoảng 1 - 2 phút để thanh nhiệt đạt độ nóng ổn định rồi vận hành thử. Quan sát vết hàn: nếu đai dính chặt, vết hàn hơi chảy tràn nhẹ ra mép là đạt. Tránh vặn nhiệt quá cao gây cháy đen nhựa, bốc khói hoặc làm thủng dây.
Bước 2: Vệ sinh bề mặt dao nhiệt sạch sẽ
- Thao tác: Ngắt nguồn điện máy đóng đai và chờ dao nhiệt nguội hoàn toàn. Tháo mặt bàn inox của máy ra để tiếp cận cụm dao. Sử dụng giấy nhám mịn (như nhám P400/P800) hoặc dùng lưỡi dao nhỏ cạo nhẹ nhàng lớp nhựa cháy bám đen trên hai mặt của dao nhiệt.
- Hiệu quả: Bề mặt dao kim loại sáng bóng trở lại giúp khả năng truyền nhiệt trực tiếp sang dây đai nhựa đạt hiệu suất 100%.
- Hiệu quả: Bề mặt dao kim loại sáng bóng trở lại giúp khả năng truyền nhiệt trực tiếp sang dây đai nhựa đạt hiệu suất 100%.
Bước 3: Kiểm tra và cài đặt lại thời gian giữ nhiệt
- Thao tác: Tìm núm chỉnh thời gian giữ/đông kết mối hàn. Tiến hành vặn tăng thời gian giữ thêm khoảng 0.5 - 1 giây.
- Hiệu quả: Giúp lớp nhựa mềm có đủ thời gian nguội hẳn dưới lực ép của cụm dao trước khi đai được giải phóng.
- Hiệu quả: Giúp lớp nhựa mềm có đủ thời gian nguội hẳn dưới lực ép của cụm dao trước khi đai được giải phóng.
Bước 4: Sử dụng dây đai nhựa PP chuẩn chất lượng
- Lựa chọn: Chuyển sang sử dụng các loại dây đai nhựa PP nguyên sinh chuyên dụng cho máy bán tự động. Dây đai tiêu chuẩn cần đạt các yêu cầu: bề mặt caro đều, độ dày đồng nhất (từ 0.6mm - 0.9mm), không cong vênh và có độ dẻo dai tốt.
Bước 5: Hiệu chỉnh lực ép và thay thế lò xo cơ cấu dao
- Thao tác: Tháo kiểm tra cụm dao ép và cần gạt bên trong gầm máy. Tra dầu mỡ bôi trơn vào các khớp chuyển động, thanh trượt để đảm bảo cụm dao nâng lên hạ xuống trơn tru.
- Sửa chữa: Nếu lò xo đẩy dao bị dãn hoặc gãy, cần tiến hành thay mới lò xo đúng thông số kỹ thuật để đảm bảo lực ép đạt chuẩn.
- Sửa chữa: Nếu lò xo đẩy dao bị dãn hoặc gãy, cần tiến hành thay mới lò xo đúng thông số kỹ thuật để đảm bảo lực ép đạt chuẩn.
4. Mẹo bảo dưỡng giúp mối hàn dây đai luôn chắc chắn
Để máy đóng đai thùng bán tự động luôn vận hành ổn định và mối hàn luôn đạt độ kết dính tối đa, bạn nên duy trì thói quen bảo dưỡng định kỳ:
- Vệ sinh hằng ngày: Dùng máy thổi bụi xịt sạch mạt nhựa tích tụ xung quanh cụm dao và hộc máy sau mỗi ca làm việc.
- Kiểm tra định kỳ hàng tuần: Kiểm tra bề mặt dao nhiệt và tra dầu nhẹ vào các khớp chuyển động cơ khí.
- Thay thế linh kiện tiêu hao: Thay thế dao nhiệt hoặc lưỡi dao cắt khi nhận thấy dấu hiệu mòn, rỗ bề mặt hoặc cong vênh không thể khắc phục.
Hi vọng với bài viết chia sẻ chi tiết trên, bạn đã có thể nắm rõ nguyên nhân cũng như tự tay khắc phục thành công lỗi mối hàn dây đai máy đóng đai thùng bán tự động bị bung, giữ cho dây chuyền đóng gói luôn hoạt động trơn tru và hiệu quả!
- Vệ sinh hằng ngày: Dùng máy thổi bụi xịt sạch mạt nhựa tích tụ xung quanh cụm dao và hộc máy sau mỗi ca làm việc.
- Kiểm tra định kỳ hàng tuần: Kiểm tra bề mặt dao nhiệt và tra dầu nhẹ vào các khớp chuyển động cơ khí.
- Thay thế linh kiện tiêu hao: Thay thế dao nhiệt hoặc lưỡi dao cắt khi nhận thấy dấu hiệu mòn, rỗ bề mặt hoặc cong vênh không thể khắc phục.
Hi vọng với bài viết chia sẻ chi tiết trên, bạn đã có thể nắm rõ nguyên nhân cũng như tự tay khắc phục thành công lỗi mối hàn dây đai máy đóng đai thùng bán tự động bị bung, giữ cho dây chuyền đóng gói luôn hoạt động trơn tru và hiệu quả!