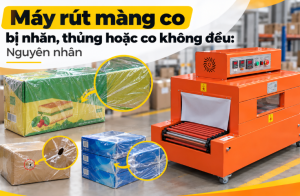
Máy rút màng co bị nhăn, thủng hoặc co không đều: Nguyên nhân
Máy rút màng co bị nhăn, thủng hoặc co không đều có thể do nhiệt độ, tốc độ băng tải, loại màng hoặc cách bọc sản phẩm. Tìm hiểu nguyên nhân và cách kiểm tra để khắc phục đúng lỗi.
Màng co sau khi qua máy rút màng co bị nhăn, thủng hoặc co lệch giữa các mặt khiến bao bì mất thẩm mỹ, thậm chí phải đóng gói lại. Những lỗi này có thể xuất phát từ thông số nhiệt, thời gian gia nhiệt, kích thước màng hoặc luồng khí nóng trong buồng co. Quan sát đúng dấu hiệu sẽ giúp xác định nguyên nhân và tránh điều chỉnh máy theo cảm tính.
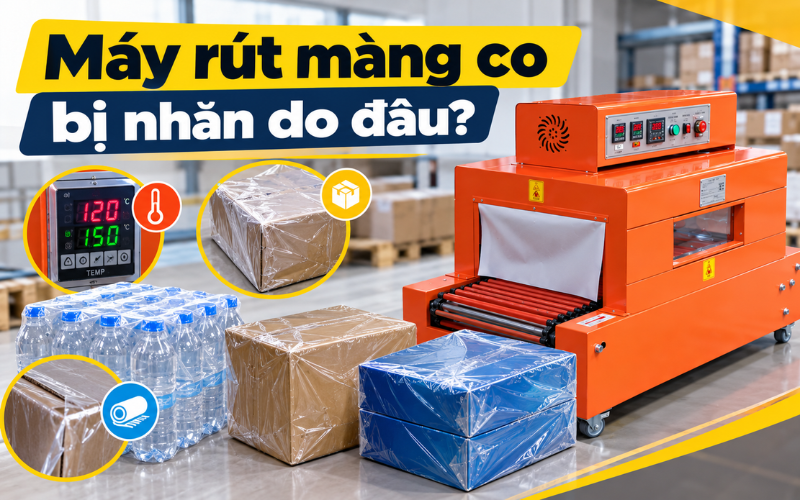
1. Máy rút màng co bị nhăn do đâu?
Máy rút màng co bị nhăn thường gặp khi màng chưa co sát sản phẩm, màng thừa quá nhiều hoặc nhiệt phân bố không phù hợp. Cần xác định nếp nhăn xuất hiện ở toàn bộ bao bì hay chỉ tập trung tại một vị trí.
a. Nhiệt độ thấp hoặc thời gian gia nhiệt chưa đủ
Khi nhiệt độ chưa phù hợp với loại màng, hoặc sản phẩm đi qua buồng nhiệt quá nhanh, màng có thể co chưa hết và để lại các nếp nhăn, phần màng chùng quanh sản phẩm.
Cách kiểm tra: Quan sát xem màng có chùng trên toàn bộ sản phẩm hay chỉ ở một số mặt. Nếu màng chùng rộng, hãy kiểm tra nhiệt độ cài đặt và tốc độ băng tải. Điều chỉnh từng thông số một, sau đó chạy thử để so sánh.
Cách kiểm tra: Quan sát xem màng có chùng trên toàn bộ sản phẩm hay chỉ ở một số mặt. Nếu màng chùng rộng, hãy kiểm tra nhiệt độ cài đặt và tốc độ băng tải. Điều chỉnh từng thông số một, sau đó chạy thử để so sánh.
b. Kích thước màng không phù hợp với sản phẩm
Nếu túi màng quá rộng hoặc chiều dài màng dư nhiều, sau khi co vẫn có thể xuất hiện các nếp gấp, đặc biệt ở góc hộp và phần tiếp giáp giữa các sản phẩm. Ngược lại, màng quá chật có thể gây căng, rách hoặc làm đường hàn chịu lực lớn.
Cách xử lý: Kiểm tra lại kích thước túi hoặc lượng màng sử dụng. Với sản phẩm có góc cạnh, nên thử điều chỉnh kích thước màng để hạn chế phần dư nhưng vẫn đủ độ phủ và không gây căng bao bì.
Cách xử lý: Kiểm tra lại kích thước túi hoặc lượng màng sử dụng. Với sản phẩm có góc cạnh, nên thử điều chỉnh kích thước màng để hạn chế phần dư nhưng vẫn đủ độ phủ và không gây căng bao bì.
c. Cách bọc và hàn màng chưa chuẩn
Màng bị lệch, gấp nếp từ trước khi đưa vào buồng nhiệt hoặc đường hàn không đúng vị trí có thể khiến nếp nhăn giữ nguyên sau khi co. Lỗi này thường xuất hiện ở một số sản phẩm thay vì toàn bộ lô hàng.
Cách xử lý: Kiểm tra thao tác bọc màng, độ phẳng của màng và vị trí đường hàn. Nếu dùng máy cắt hàn kết hợp buồng co, cần kiểm tra bộ phận hàn có tạo đường hàn ổn định hay không.
Cách xử lý: Kiểm tra thao tác bọc màng, độ phẳng của màng và vị trí đường hàn. Nếu dùng máy cắt hàn kết hợp buồng co, cần kiểm tra bộ phận hàn có tạo đường hàn ổn định hay không.
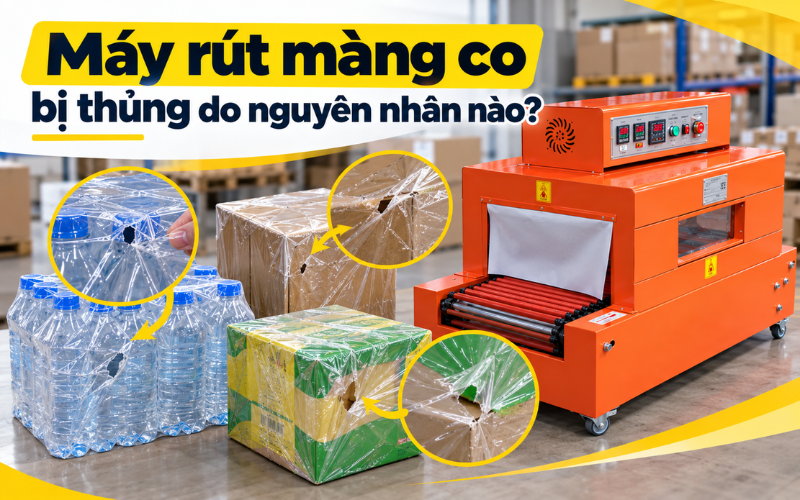
2. Máy rút màng co bị thủng do nguyên nhân nào?
Màng thủng sau khi qua máy thường liên quan đến nhiệt quá cao, thời gian tiếp xúc nhiệt dài, màng bị kéo căng hoặc sản phẩm có cạnh sắc. Vị trí lỗ thủng là dấu hiệu hữu ích để khoanh vùng nguyên nhân.
a. Nhiệt độ quá cao hoặc băng tải chạy quá chậm
Khi màng tiếp xúc với nhiệt vượt mức phù hợp, màng có thể co quá mức, mỏng đi rồi thủng. Tình trạng này dễ xảy ra nếu người vận hành tăng nhiệt liên tục để xử lý lỗi co màng chưa đạt.
Cách xử lý: Giảm nhiệt từng bước nhỏ hoặc tăng tốc độ băng tải phù hợp, tùy dấu hiệu thực tế. Sau mỗi lần điều chỉnh, chạy thử cùng một sản phẩm và kiểm tra cả độ co lẫn độ bền màng. Không thay đổi đồng thời nhiều thông số vì sẽ khó xác định yếu tố gây lỗi.
Cách xử lý: Giảm nhiệt từng bước nhỏ hoặc tăng tốc độ băng tải phù hợp, tùy dấu hiệu thực tế. Sau mỗi lần điều chỉnh, chạy thử cùng một sản phẩm và kiểm tra cả độ co lẫn độ bền màng. Không thay đổi đồng thời nhiều thông số vì sẽ khó xác định yếu tố gây lỗi.
b. Màng quá mỏng hoặc không phù hợp với sản phẩm
Màng có độ dày không đáp ứng yêu cầu đóng gói có thể dễ rách khi co, nhất là với sản phẩm nặng, góc cạnh hoặc được xếp thành cụm. Không phải mọi loại màng đều phù hợp với cùng một sản phẩm và chế độ gia nhiệt.
Cách xử lý: Kiểm tra chủng loại, độ dày và khuyến nghị sử dụng của nhà cung cấp màng. Nếu lỗ thủng xuất hiện lặp lại trên cùng loại sản phẩm, hãy thử mẫu màng khác phù hợp hơn trước khi kết luận máy bị lỗi.
Cách xử lý: Kiểm tra chủng loại, độ dày và khuyến nghị sử dụng của nhà cung cấp màng. Nếu lỗ thủng xuất hiện lặp lại trên cùng loại sản phẩm, hãy thử mẫu màng khác phù hợp hơn trước khi kết luận máy bị lỗi.
c. Sản phẩm có cạnh sắc hoặc đường hàn yếu
Nếu lỗ thủng tập trung ở góc hộp, mép sản phẩm hoặc điểm tiếp xúc giữa các vật, nguyên nhân có thể do màng bị kéo căng hoặc cọ xát trong quá trình co. Nếu thủng ngay tại đường hàn, cần kiểm tra chất lượng hàn trước khi điều chỉnh nhiệt buồng co.
Cách xử lý: Kiểm tra bề mặt sản phẩm, cách xếp hàng và vị trí đường hàn. Với sản phẩm có góc sắc, cần chọn kích thước và loại màng phù hợp, đồng thời điều chỉnh cách bọc để tránh tạo lực căng quá lớn.
Cách xử lý: Kiểm tra bề mặt sản phẩm, cách xếp hàng và vị trí đường hàn. Với sản phẩm có góc sắc, cần chọn kích thước và loại màng phù hợp, đồng thời điều chỉnh cách bọc để tránh tạo lực căng quá lớn.
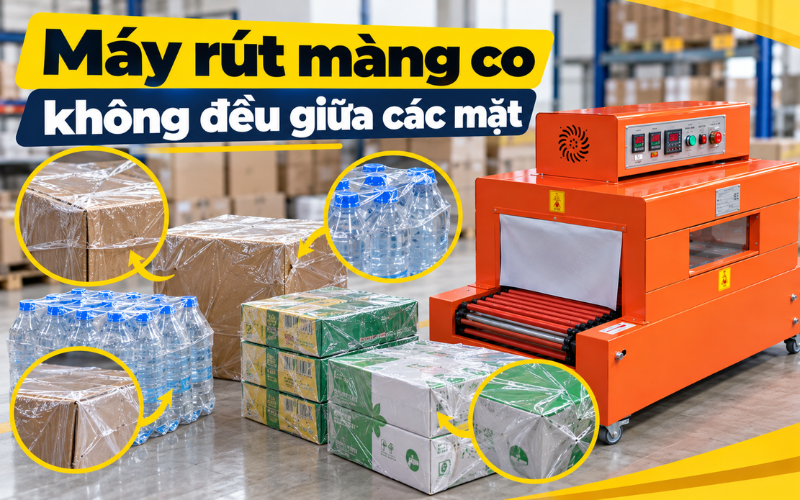
3. Máy rút màng co không đều giữa các mặt
Máy rút màng co không đều thường biểu hiện bằng một mặt co sát trong khi mặt khác vẫn nhăn, một đầu sản phẩm co nhiều hơn đầu còn lại hoặc các sản phẩm cùng lô có chất lượng khác nhau.
a. Luồng khí nóng phân bố không đều
Ở máy sử dụng quạt tuần hoàn, quạt hoạt động yếu, đường lưu thông khí bị cản trở hoặc hệ thống gia nhiệt không đều có thể khiến một số vị trí trong buồng co nóng hơn những vị trí khác.
Cách kiểm tra: Quan sát xem lỗi có luôn xuất hiện ở cùng một mặt hoặc cùng vị trí trên sản phẩm hay không. Nếu có, cần kiểm tra hệ thống tuần hoàn khí và gia nhiệt. Việc tháo kiểm tra quạt, điện trở hoặc bộ phận điện nên do kỹ thuật viên thực hiện sau khi ngắt nguồn và để máy nguội.
Cách kiểm tra: Quan sát xem lỗi có luôn xuất hiện ở cùng một mặt hoặc cùng vị trí trên sản phẩm hay không. Nếu có, cần kiểm tra hệ thống tuần hoàn khí và gia nhiệt. Việc tháo kiểm tra quạt, điện trở hoặc bộ phận điện nên do kỹ thuật viên thực hiện sau khi ngắt nguồn và để máy nguội.
b. Sản phẩm đặt sai vị trí trên băng tải
Sản phẩm đặt sát thành buồng, xếp chồng hoặc đặt lệch hướng có thể nhận nhiệt không đồng đều. Với sản phẩm kích thước lớn, việc đặt không ổn định còn có thể khiến màng co lệch khi đi qua vùng nhiệt.
Cách xử lý: Đặt sản phẩm ngay ngắn, giữ khoảng cách phù hợp giữa các gói và bảo đảm sản phẩm đi qua vùng làm việc theo hướng dẫn của máy. Nếu đóng nhiều kích thước khác nhau, hãy thử riêng từng quy cách để xác định lỗi có liên quan đến kích thước hay không.
Cách xử lý: Đặt sản phẩm ngay ngắn, giữ khoảng cách phù hợp giữa các gói và bảo đảm sản phẩm đi qua vùng làm việc theo hướng dẫn của máy. Nếu đóng nhiều kích thước khác nhau, hãy thử riêng từng quy cách để xác định lỗi có liên quan đến kích thước hay không.
c. Tốc độ băng tải hoặc thông số nhiệt không ổn định
Nếu cùng một loại sản phẩm lúc co đạt, lúc lại nhăn hoặc thủng, cần kiểm tra tính ổn định của nhiệt độ và tốc độ băng tải. Cảm biến, bộ điều khiển hoặc hệ thống gia nhiệt có thể cần được kiểm tra khi thông số hiển thị bất thường.
Cách xử lý: Ghi lại nhiệt độ, tốc độ và kết quả trên một số sản phẩm liên tiếp. Nếu lỗi vẫn xuất hiện dù màng, cách đặt hàng và thông số không thay đổi, nên yêu cầu kỹ thuật viên kiểm tra hệ thống điều khiển và gia nhiệt.
Cách xử lý: Ghi lại nhiệt độ, tốc độ và kết quả trên một số sản phẩm liên tiếp. Nếu lỗi vẫn xuất hiện dù màng, cách đặt hàng và thông số không thay đổi, nên yêu cầu kỹ thuật viên kiểm tra hệ thống điều khiển và gia nhiệt.
Để hạn chế các lỗi này tái diễn, người vận hành nên duy trì 4 cách hạn chế lỗi máy co màng trong quá trình sử dụng, từ kiểm tra màng đến theo dõi thông số vận hành.
4. Cách xác định nhanh nguyên nhân theo dấu hiệu màng lỗi
| Dấu hiệu sau khi co | Nguyên nhân nên kiểm tra trước |
| Màng chùng, nhăn trên nhiều mặt | Nhiệt chưa phù hợp, thời gian gia nhiệt thiếu hoặc màng dư |
| Màng thủng, cháy sém | Nhiệt quá cao, thời gian tiếp xúc nhiệt dài hoặc màng không phù hợp |
| Chỉ một mặt co kém | Luồng khí nóng, vị trí đặt sản phẩm hoặc tuần hoàn khí |
| Thủng tại góc hộp, cạnh sản phẩm | Màng bị căng, cọ xát hoặc độ bền màng chưa phù hợp |
| Lỗi xuất hiện không ổn định giữa các sản phẩm | Thông số vận hành dao động, thao tác bọc hoặc hệ thống gia nhiệt |
| Đường hàn bung hoặc thủng tại mép hàn | Cần kiểm tra công đoạn cắt hàn, không chỉ buồng nhiệt |
Trên đây là những nguyên nhân thường gặp khiến máy rút màng co bị nhăn, bị thủng hoặc co không đều, cùng cách nhận biết lỗi qua tình trạng màng sau khi đóng gói. Hy vọng những thông tin này sẽ giúp bạn kiểm tra đúng nguyên nhân, điều chỉnh thông số phù hợp và hạn chế hao hụt màng trong quá trình vận hành.